淮北钣金加工全解析:从激光切割到机箱机柜外壳的一站式定制方案
在制造业加速升级的当下,钣金加工早已不是简单的"剪折焊"三件套,而是贯穿产品设计、打样验证到批量交付的关键环节。对于淮北及周边地区的设备制造、电气成套、环保工程、矿山机械等企业来说,找到一家响应快、精度稳、能承接小批量定制的钣金加工厂,往往直接决定项目进度和整机品质。本文围绕淮北钣金加工的实际需求,梳理工艺链条、选型要点与常见应用场景,帮助采购和研发人员少走弯路。
淮北钣金加工的工艺链条:从一张板材到成品外壳
一套完整的钣金件定制流程,通常包含设计拆图、下料、成形、焊接、表面处理与检验六个环节。每个环节的工艺选择,都会影响最终产品的尺寸精度和外观质量。
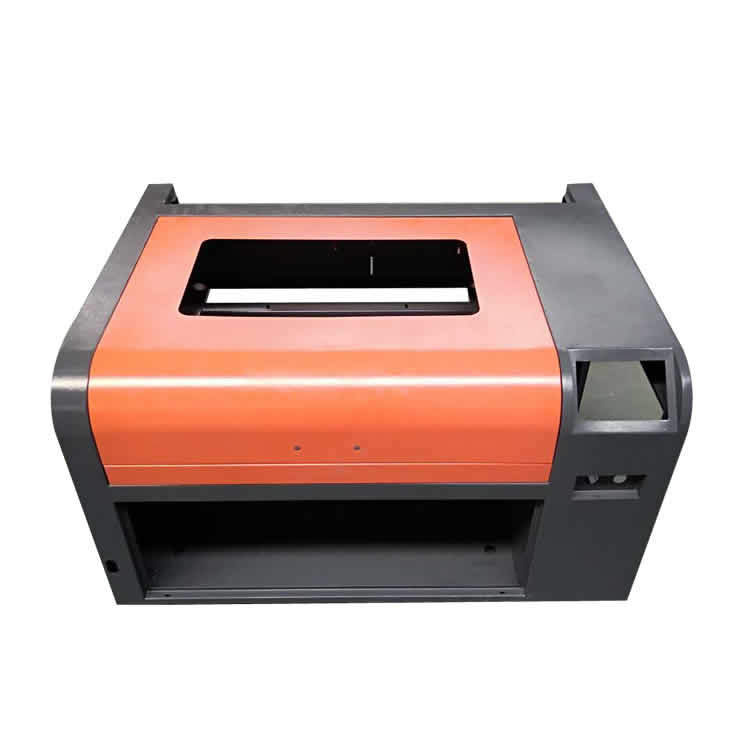
- 下料环节:激光切割加工适合复杂轮廓、异形孔位和小批量多品种,切口窄、热影响区小;数控冲床则在大批量规则孔阵上效率更高。不锈钢钣金因材料韧性和反光特性,对激光功率与辅助气体要求更严格。
- 成形环节:数控折弯加工决定工件的角度精度和回弹控制,折弯顺序、模具选型和补偿值的设定,直接影响装配是否顺利。
- 连接环节:钣金焊接加工涵盖氩弧焊、二保焊、点焊与铆接,机箱机柜外壳多采用点焊加铆接组合,兼顾外观与效率;承重结构件则以满焊为主。
- 表面处理:包括喷塑、喷漆、电镀、拉丝、钝化等,不锈钢件常做拉丝或钝化处理,碳钢件多走喷塑工艺以提升耐蚀性。
- 检验环节:尺寸抽检、平面度检测、装配试装与外观全检,是保证批量一致性的最后一道关口。
金属外壳定制中常见的材料与厚度选择
材料选型是钣金加工厂接到图纸后首先要确认的问题。不同行业对材料的要求差异明显:
- 冷轧钢板(SPCC):成本适中、成形性好,广泛用于机箱机柜外壳、控制柜、设备防护罩,常用厚度0.8mm至3.0mm。
- 镀锌钢板(SGCC):自带防锈能力,适合户外或潮湿环境下的金属外壳定制,焊接时需注意锌层挥发。
- 不锈钢(304/316L):耐腐蚀、外观质感好,常见于食品机械、医疗器械、环保设备外壳,316L多用于强腐蚀工况。
- 铝板(5052/6061):重量轻、散热好,适合电子设备机箱、仪器仪表外壳和轨道交通配件。
厚度方面,一般防护类外壳取1.0至1.5mm即可满足刚度要求;承重底板或安装板建议2.0mm以上;对平面度要求高的面板类零件,则要通过增加折边或压筋来抑制变形,而不是单纯加厚。
机箱机柜外壳定制:精度与装配性是核心
机箱机柜外壳属于钣金加工中精度要求较高的品类。一台标准机柜涉及框架、侧板、门板、安装板、走线槽等数十种零件,任何一个孔位偏移都可能导致现场装配困难。实际生产中需要重点关注三点:
- 基准统一:所有零件尽量以同一基准面进行折弯和焊接定位,减少累积误差。
- 焊接变形控制:门板类薄板件采用分段对称焊接,必要时加临时支撑,焊后校平。
- 装配预演:批量生产前进行首件试装,确认门缝间隙、锁具位置和安装孔距。
对于电气成套、通信设备、检测仪器等行业,机柜还需兼顾散热风道、接地连续性和防护等级要求,这些都需要在钣金结构设计阶段就与加工厂充分沟通。
淮北本地采购钣金加工服务的实用建议
选择淮北钣金加工供应商时,价格不是唯一变量。以下几点更值得关注:
- 设备匹配度:确认对方是否有足够幅面的激光切割机和吨位合适的数控折弯机,能否覆盖你的最大工件尺寸。
- 打样能力:小批量定制往往从单件打样开始,能快速出样并配合修改的工厂,后续批量合作更顺畅。
- 质量检测手段:是否配备三坐标、二次元或专用检具,能否提供材质证明和检验记录。
- 交付节奏:了解其排产方式和常规交期,紧急订单是否有插单空间。
- 工艺完整性:焊接、表面处理是自做还是外协,外协环节越多,交期与品质的不确定性越大。
此外,建议在询价时提供完整的二维图纸或三维模型,并注明材料、厚度、表面处理、公差要求和数量,这样加工厂才能给出准确报价,避免后期反复。
钣金加工在本地制造业中的典型应用
从淮北及周边区域的产业结构看,钣金件的需求主要集中在几个方向:矿山机械与工程机械的防护罩、操作台和结构支架;环保设备的除尘器箱体、水处理设备外壳;电气行业的配电柜、控制箱;以及食品加工、粮食加工设备的不锈钢外壳与料斗。这些场景对钣金焊接加工强度、不锈钢钣金耐蚀性和金属外壳定制的密封性各有侧重,选厂时应结合自身行业特点考察对方的实际案例。
总体而言,淮北钣金加工市场的供给能力已能覆盖激光切割加工、数控折弯加工、钣金焊接加工到表面处理的全流程。采购方只要在图纸规范、材料确认和首件验证上把好关,配合稳定的加工厂,就能在成本、品质与交期之间取得平衡。对于有持续需求的整机企业,与本地钣金加工厂建立长期协作关系,往往比逐单比价更能降低综合成本。